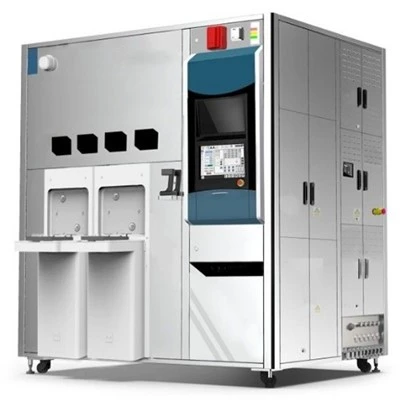
Équipement de lithographie : Guide complet de la lithographie des semi-conducteurs
Une analyse technique pratique de la photolithographie, des systèmes d'écriture directe-sans masque, des limites de résolution optique, des budgets de superposition et du dépannage des processus en salle blanche.
1. Qu'est-ce qu'une machine de lithographie ?
Une machine de lithographie à semi-conducteurs (souvent appelée système d'exposition, stepper, scanner ou outil d'écriture directe-) est un système optique et mécanique de haute-précision conçu pour transférer des micro- et nano-motifs géométriques à partir de conceptions de configuration logicielles sur des revêtements chimiques photosensibles sur des substrats plats ou incurvés.
Dans la fabrication commerciale de plaquettes, les microprocesseurs modernes, les guides d'ondes optiques, les semi-conducteurs de puissance et les systèmes microélectromécaniques (MEMS) dépendent entièrement de la configuration lithographique. Sans lithographie, les dopants chimiques ne peuvent pas être placés dans des régions ciblées du réseau de silicium, les interconnexions métalliques conductrices ne peuvent pas être acheminées et les couches d'isolation diélectrique ne peuvent pas être façonnées.
Un outil de lithographie de production-intègre cinq sous-systèmes physiques :
1. Source d'exposition aux rayonnements : émet des photons cohérents ou à bande étroite sur des raies spectrales définies-telles que 405 nm (diode bleue-violette), 375 nm (laser ultraviolet), 365 nm (arc de mercure i-ligne), 248 nm (laser excimer au fluorure de krypton KrF) ou 193 nm (fluorure d'argon ArF ultraviolet profond).
2. Optiques de mise en forme et de distribution du faisceau : une série de lentilles en silice fondue, d'extenseurs de faisceau, d'homogénéisateurs spatiaux et de collimateurs qui assurent une distribution uniforme de la dose optique sur le champ d'exposition cible.
3. Mécanisme de délivrance du motif : dans la photolithographie conventionnelle, il s'agit d'un réticule de chrome-sur-quartz (photomasque). Dans les systèmes d'écriture directe-sans masque tels que ceux construits par Nice-Tech Semiconductor, les modulateurs spatiaux dynamiques de lumière (tels que les dispositifs à micromiroirs numériques ou les matrices DMD) génèrent des cadres de motifs contrôlés par ordinateur-en temps réel sans plaques de verre physiques.
4. Mandrin de substrat et platine de mouvement : ensembles de mandrins à moteur à roulement à air-linéaire ou à roulement à air-à haute rigidité-stabilisés sur des bases en granit et des amortisseurs pneumatiques actifs d'isolation des vibrations. Ces étages se déplacent en coordonnées (x, y, z, θz) avec un retour d'encodeur optique en boucle fermée inférieur au -nanomètre-.
5. Capteurs d'autofocus, de nivellement et d'alignement de vision industrielle : caméras télécentriques et capteurs réfléchissants à double longueur d'onde -qui mesurent la déformation de la plaquette, compensent les variations topographiques du substrat et localisent les marques d'alignement en croix ou en chevron prédéfinies sur les couches de processus précédentes.
>À retenir : la lithographie transfère des topologies géométriques nanométriques ou micrométriques sur des films photosensibles via des photons à motifs ou des particules chargées, établissant ainsi la base de toutes les couches du dispositif.

2. Comment fonctionne la lithographie des semi-conducteurs ?
La lithographie des semi-conducteurs ne sculpte ni ne grave directement le silicium ; il agit comme un masque sacrificiel sélectif pour l'implantation ionique ultérieure, la gravure chimique humide, la gravure ionique réactive (RIE) ou le dépôt physique en phase vapeur (PVD).
Le cycle lithographique complet passe par huit étapes de fabrication distinctes :
1. Préparation du substrat et Vapor Prime (HMDS) :
Les substrats nus en silicium, en verre, en nitrure de gallium (GaN) ou en carbure de silicium (SiC) contiennent des oxydes natifs avec des groupes hydroxyles de surface (-OH) qui attirent l'humidité ambiante. Étant donné que la vapeur d'eau provoque le décollement et le délaminage de la résine photosensible pendant le développement chimique, les plaquettes entrent dans une chambre de four chauffée entre 120 et 150 degrés et reçoivent de la vapeur d'hexaméthyldisilazane (HMDS). Le HMDS réagit avec les groupes silanol de surface, déposant une monocouche hydrophobe de groupes triméthylsilyle.
2. Revêtement de rotation de photorésist liquide :
La plaquette apprêtée repose sur un mandrin à vide à l’intérieur d’une coucheuse centrifuge dynamique. Un distributeur calibré dépose un volume précis (généralement 1 à 3 ml pour des tranches de 100 mm à 200 mm) de photorésist positif ou négatif à faible régime. La broche accélère rapidement jusqu'à 2 000 à 5 000 tr/min, répartissant le fluide grâce à la force centrifuge en un film uniforme dont l'épaisseur est contrôlée entre 0,3 µm et 100 µm en fonction de la viscosité et de la vitesse de rotation.
3. Cuisson douce (cuisson avant-exposition) :
Le substrat revêtu est transféré sur une plaque chauffante sous vide entre 90 et 115 degrés pendant 60 à 120 secondes. Cette étape élimine les solvants résiduels (tels que le PGMEA), soulage les contraintes de cisaillement internes du film et durcit la couche de réserve pour éviter de coller aux capteurs d'alignement ou aux mandrins.
4. Exposition optique :
La plaquette entre dans la chambre d’exposition lithographique sous un éclairage ambre filtré de salle blanche. La tête d'exposition éclaire des zones désignées avec une dose optique spécifiée (mesurée en mJ/cm²). Dans les réserves positives (par exemple, les formulations diazonaphtoquinone/novolaque), la lumière déclenche un réarrangement photochimique, générant de l'acide indène carboxylique qui rend les régions exposées solubles dans les solutions aqueuses basiques. Dans les résines négatives (par exemple, les systèmes époxy SU-8), l'absorption des photons génère des photo-acides qui déclenchent la réticulation-des polymères pendant la cuisson post-exposition, rendant les sections éclairées complètement insolubles.
5. Cuisson après-exposition (PEB) :
Essentielle pour les réserves chimiquement amplifiées (CAR) et les réserves époxy épaisses, cette cuisson (généralement entre 65 et 110 degrés) accélère les réactions catalytiques acides thermiques et réduit les ondes stationnaires causées par les interférences optiques constructives provenant des réflexions du substrat.
6. Développement chimique :
Le substrat exposé entre dans une flaque de révélateur ou un réservoir de pulvérisation contenant un révélateur alcalin standard, tel qu'une solution aqueuse à 2,38 % d'hydroxyde de tétraméthylammonium (TMAH). Pour une résistance positive, le matériau exposé se dissout proprement en 45 à 90 secondes. Un rinçage à l'eau déminéralisée (DI) arrête la réaction chimique, suivi d'un essorage à l'azote propre.
7. Cuisson dure (cuisson par dessiccation) :
La plaquette à motifs est chauffée entre 110 et 140 degrés pour déshydrater les lignes de réserve restantes, améliorer l'adhérence du substrat et augmenter la résistance chimique avant une gravure au plasma ou des bains d'acide humides.
8. Métrologie et inspection des défauts :
Avant de passer en aval, les opérateurs ou les unités d'inspection optique automatisée (AOI) vérifient l'uniformité des dimensions critiques (CD), examinent la qualité des perles des bords et mesurent les marques d'alignement de superposition au microscope optique ou électronique à balayage (CD-MEB).
> Key Takeaway: Every lithographic layer requires a strictly controlled cycle: Vapor prime -> Spin coat -> Soft bake -> Exposure -> PEB -> Development -> Hard bake ->Inspection.
3. Lithographie sans masque ou lithographie basée sur un masque ?
La division fondamentale dans la lithographie par microfabrication se situe entre l'exposition basée sur un masque physique statique-(alignements de contact, aligneurs de proximité, réducteurs pas à pas et scanners plein-champ) et les systèmes d'écriture directe-sans masque (imagerie directe laser/LDI, projection spatiale de lumière DMD et lithographie par faisceau d'électrons-).
Matrice de comparaison architecturale
|
Paramètre d'évaluation |
Masque-Lithographie basée sur contact/pas à pas |
Direct sans masque-Écriture (Laser/DMD) |
|
Source du motif |
Chrome sur réticule en quartz synthétique |
Fichier CAO logiciel (GDSII, OASIS, DXF, Gerber) |
|
Frais d'outillage de masque |
1 500 $ à 25 $000+ par réticule à une seule couche |
0 $ (téléchargement direct de fichiers numériques) |
|
Redressement pour la refonte- |
2 à 6 semaines pour l'écriture et la qualification du réticule |
Moins de 10 minutes pour charger la mise en page révisée |
|
Risque de défaut physique |
Contamination du réticule, rayures, dégradation du chrome |
Zéro usure physique du réticule ni accumulation de poussière |
|
Adaptabilité du substrat |
Taille de champ fixe ; substrats plats rigides préférés |
Correction optique-en temps réel pour les substrats déformés, épais ou irréguliers |
|
Débit sur les gros lots |
60 à 150 plaquettes par heure (charges fixes) |
5 à 25 plaquettes par heure (en fonction de la dose et de la disposition) |
|
Flexibilité d'alignement |
Changements de scène mécaniques basés sur les marques mondiales |
Correction de distorsion numérique dynamique point-par-point |
4. Avantages de la machine de lithographie sans masque
Les systèmes de lithographie industriels modernes sans masque-tels que les-plates-formes d'écriture directe de précision-de Nice-Tech Semiconductor offrent plusieurs avantages techniques concrets pour la microfabrication moderne :
1. Élimination des coûts d’outillage du réticule :
Dans le domaine du conditionnement avancé de semi-conducteurs composés, de la fabrication de MEMS ou des exécutions de plaquettes multi--projets (MPW), un ensemble de 6 à 12 masques peut coûter entre 15 000 $ et 120 000 $. Tout bug de conception, erreur de dégagement ou désalignement des tampons découvert lors des tests de l'appareil nécessite la commande d'un nouveau masque, ce qui double les dépenses. La lithographie sans masque supprime complètement ces frictions financières.
2. Prototypage rapide et délai de conception rapide :
Au lieu d'attendre des semaines pour la livraison d'un fournisseur de photomasques externe, les ingénieurs des salles blanches exportent des fichiers GDSII ou DXF directement à partir des suites de mise en page (Cadence, KLayout, AutoCAD), les convertissent en cartes raster d'exposition et commencent l'exposition du motif sur silicium en moins de 15 minutes.
3. Compensation active de distorsion de substrat non linéaire : lors du traitement de substrats semi-conducteurs composés (tels que le nitrure de gallium sur silicium, GaN-sur-SiC ou de fines céramiques piézoélectriques), des budgets thermiques élevés et des inadéquations de réseau provoquent une courbure importante des plaquettes, un gauchissement de la selle ou une expansion-de rupture. Un masque en verre statique ne peut pas s'étirer ou se contracter pour compenser. Les outils modernes sans masque détectent les repères d'alignement locaux sur la tranche et transforment mathématiquement le champ de motif (mise à l'échelle x/y, cisaillement et rotation des blocs locaux) pour obtenir une superposition précise sur les surfaces courbées.
4. Capacités d'exposition 3D multi-résolution et niveaux de gris :
La projection laser sans masque prend en charge la modulation continue de la dose du niveau de gris-. En faisant varier le temps de séjour optique ou les cycles de service des miroirs, les ingénieurs peuvent créer des microstructures 3D inclinées, des réseaux optiques diffractifs flamboyants et des canaux micro-fluidiques avec des profils de rampe lisses en une seule étape d'exposition-une capacité qui nécessite des masques chromés complexes en niveaux de gris en plusieurs-étapes dans les systèmes traditionnels.
5. Indépendance de la taille du substrat : un stepper physique limite l'exposition à une limite de réticule rectangulaire fixe (par exemple, 26 mm × 33 mm). Les systèmes d'écriture directe-sans masque traitent divers substrats-des fragments de puces de recherche de 5 mm × 5 mm jusqu'aux plaquettes rondes de 200 mm/300 mm, aux grands panneaux de verre rectangulaires et aux cartes de circuits imprimés-sans réoutillage.
>À retenir : Les systèmes sans masque transforment les journées de fabrication de masques en itérations numériques instantanées tout en fournissant une compensation de substrat non linéaire en-temps réel-que les masques physiques en verre ne peuvent pas égaler.
5. Lithographie sans masque pour la R&D sur les semi-conducteurs
Dans la recherche et le développement de semi-conducteurs, le-délai d'obtention-des données détermine si une institution est en tête ou en retard en matière d'architecture d'appareils.
Les flux de travail de R&D diffèrent fondamentalement des lignes de production de fonderie :
Les divisions expérimentales nécessitent des géométries de plages de contact, des longueurs de grille et des espacements de canaux variables sur des puces adjacentes de la même tranche.
Les quantités de plaquettes par cycle varient généralement de 1 à 10 plaquettes plutôt que de lots FOUP de production de 25 plaquettes.
Les itérations de conception ont lieu chaque semaine ou quotidiennement lorsque les tests électriques révèlent des anomalies de matériaux ou de capacité.
Pourquoi l'écriture directe - domine le flux de travail de R&D ?
1. Variation de la disposition des niveaux de matrice- sur un seul substrat :
Grâce à un équipement d'écriture directe-, les ingénieurs peuvent programmer différentes variantes de conception sur chaque quadrant d'une plaquette unique de 150 mm ou de 200 mm. Le quadrant A teste l’espacement standard de 1,0 µm ; Le quadrant B teste 0,8 µm avec des ajustements optiques de proximité ; Le quadrant C teste les géométries modifiées des plaquettes. L'exécution de cette expérience sur un aligneur de masque nécessite de commander trois réticules distincts ou d'utiliser un réticule multi- coûteux avec un obturation de lame complexe.
2. Étalonnage de la matrice de dose et de concentration (DFM) :
La qualification d'une nouvelle chimie expérimentale de photorésist nécessite d'identifier la dose optimale et la fenêtre de fonctionnement de la défocalisation (la fenêtre du processus de lithographie). Les systèmes sans masque peuvent augmenter automatiquement l'énergie d'exposition sur une grille de modèles de test sur un seul substrat, générant ainsi un tracé Bossung complet en une seule analyse de 20 minutes.
3. Protection de la propriété intellectuelle :
Pour l'électronique de défense furtive, les applications aérospatiales et les adresses IP de démarrage propriétaires, l'envoi de fichiers de mise en page non chiffrés à des fournisseurs tiers de photomasques offshore expose la chaîne d'approvisionnement. La lithographie à écriture directe-permet-des conceptions de pointe de rester entièrement au sein du réseau interne sécurisé de la salle blanche.
>À retenir : Pour les laboratoires de R&D qui effectuent des divisions expérimentales à faible-volume et à plusieurs-variantes, la lithographie sans masque réduit la conception-à-les cycles de vérification du silicium de plusieurs mois à quelques heures.
6. Résolution lithographique expliquée
La résolution optique en lithographie à semi-conducteurs définit le pas ou la dimension minimale des caractéristiques qu'un système optique peut reproduire fidèlement dans une résine photosensible sans effondrement ni pontage des bords de ligne.
La loi fondamentale régissant la lithographie optique est l'équation de résolution de Lord Rayleigh :
Résolution : R=k₁ × λ / NA
Où : • R=Demi-hauteur minimum résoluble-dimension critique (CD). • λ=Longueur d'onde du rayonnement d'exposition (par exemple, 405 nm pour l'écriture directe par diode-, 365 nm pour la ligne i-, 248 nm pour KrF, 193 nm pour ArF). • NA=Ouverture numérique du système d'objectif de projection (défini par NA=n × sin θ, où n est l'indice de réfraction du milieu entre la lentille et la plaquette). • k₁=Facteur de processus empirique (généralement compris entre 0,28 et 0,8) reflétant le contraste de la réserve, la réflectivité du substrat, la stabilité de l'environnement et la cohérence de l'éclairage.
Le compromis en matière de profondeur de mise au point (DOF) - :
Les ingénieurs ne peuvent pas augmenter arbitrairement la NA sans être confrontés à la contrainte physique de la profondeur de focalisation (DOF), qui obéit également à la formulation optique de Rayleigh :
Profondeur de focalisation : DOF=k₂ × λ / NA²
Étant donné que le DOF se dégrade avec le carré de l'ouverture numérique (NA²), les -systèmes NA élevés possèdent des tolérances focales extrêmement faibles-souvent inférieures à 500 nm. Sur des substrats MEMS ou semi-conducteurs composés du monde réel qui présentent des étapes de topographie de surface ou plusieurs microns de déformation de plaquette, un DOF trop peu profond provoque une défocalisation et un flou des motifs périphériques.
Pour la production de semi-conducteurs-de milieu de gamme, les MEMS et la recherche universitaire : • Optiques à écriture directe-405 nm/375 nm : offrent des résolutions optiques pratiques comprises entre 0,5 μm et 1,0 μm avec une profondeur de focalisation généreuse (souvent ±10 μm à ±30 μm), s'adaptant à des topologies non-planaires sans recourir à des produits chimiques-mécaniques coûteux. planarisation (CMP). • Steppers de réduction haut de gamme : obtenez des dimensions inférieures au micron- jusqu'à 0,25 μm (ligne i-) ou 0,13 μm (KrF) au prix de tolérances focales étroites et d'exigences de planarisation strictes.
>À retenir : la résolution est régie par l'équation de Rayleigh R=k1 lambda / NA ; pousser la résolution nécessite des longueurs d’onde plus courtes, une optique NA plus élevée ou une optimisation avancée des processus.
7. Explication de la précision de la superposition lithographique
Alors que la résolution détermine la taille d'impression d'un fil ou d'une porte individuelle, la précision de la superposition détermine si ce fil s'aligne avec la fiche de contact située en dessous au cours de vingt ou trente étapes de processus successives.
L'erreur de superposition (exprimée sous forme de distribution statistique, généralement μ + 3σ) est le décalage vectoriel de position (Δx, Δy) entre le centre d'une entité à motif sur la couche N et l'entité correspondante sur la couche sous-jacente N-1.
Les composantes du budget de superposition de lithographie :
Les erreurs de superposition proviennent de trois catégories principales :
1. • Erreurs mécaniques et de métrologie scénique :
• Limites de résolution de l'encodeur et écarts de lacet/pas d'étage lors d'une accélération linéaire à grande vitesse-.
• Expansion thermique du bâti de la machine en granit, du mandrin à vide en aluminium ou de la plaquette de silicium. Le silicium se dilate à environ 2,6 × 10⁻⁶/K. Un changement de température de seulement 0,5 degré sur une plaquette de silicium de 200 mm produit une erreur d'expansion radiale non corrigée de 260 nm-dépassant facilement les tolérances d'alignement fines.
2. Distorsions optiques et de projection : • Erreurs de télécentricité : Si l'objectif de projection n'est pas strictement télécentrique dans l'espace de la plaquette, de petites variations de focalisation verticale (Δz) induisent des erreurs de déplacement latéral (Δx, Δy). • Aberrations de l'objectif, notamment distorsion en barillet/coussin et dérive chromatique.
3. Stress de traitement du substrat :
Les recuits au four à haute température, l'implantation d'ions lourds et le dépôt chimique en phase vapeur de films épais de nitrure ou d'oxyde de silicium introduisent des contraintes internes asymétriques de traction ou de compression, déformant la forme de la plaquette.
Mécanismes d'alignement dans les équipements d'écriture-directe
Les systèmes modernes de lithographie à écriture directe-, tels que les plates-formes Nice-Tech Semi, utilisent des caméras de vision industrielle à double-longueur d'onde et une détection de marques d'alignement multi-points :
Alignement global : détecte 2 à 4 repères primaires près du périmètre de la plaquette pour calculer le décalage global, la rotation et l'échelle brute.
Die-by-Alignement local de la matrice : inspecte les croix d'alignement au niveau de chaque limite de matrice individuelle, en ajustant les décalages de coordonnées immédiatement avant d'exposer ce cadre spécifique.
Cartographie de grille non-linéaire : compare les coordonnées des marques mesurées à la disposition CAO idéale, en appliquant des matrices de transformation polynomiale pour corriger la déformation thermique et les distorsions induites par le processus-.
>À retenir : l'erreur de superposition est l'écart de position entre des couches de processus consécutives ; le maintien d'une superposition serrée exige un contrôle thermique rigoureux, un amortissement des vibrations et un alignement optique.
8. Débit de lithographie : qu’est-ce qui l’affecte ?
Le débit-généralement mesuré en tranches par heure (WPH) pour un diamètre de tranche spécifié-est la mesure critique du coût de production-de-propriété (CoO). Dans les moteurs pas à pas basés sur un masque-, le débit est principalement déterminé par les étapes mécaniques-et-les temps de cycle de stabilisation. Dans les systèmes d'écriture directe-sans masque, le débit dépend de la cinétique photo-chimique et des débits de flux de données optiques.
Facteurs primaires dictant le débit de lithographie
1. Facteurs primaires dictant le débit de lithographie :
• Sensibilité de la résine photosensible et dose d'exposition (mJ/cm²) :
La dose requise est déterminée par la chimie de la photorésiste :
• Les résistances chimiquement amplifiées (CAR) rapides peuvent nécessiter seulement 15 à 40 mJ/cm², permettant des vitesses de balayage de la tête d'exposition plus rapides.
• Les résistances i-line/novolaque standard nécessitent généralement 80 à 250 mJ/cm².
• Les résistances MEMS épaisses (telles que SU-8 ou polyimides épais de 20 à 100 μm) exigent souvent 300 à 1 500 mJ/cm². Doubler la dose requise réduit de moitié la vitesse de balayage linéaire maximale de la tête d'exposition.
2. Densité de puissance optique au niveau du plan du substrat :
Le débit d'une machine à écriture directe-évolue directement en fonction de la puissance optique délivrée par l'objectif. Les diodes laser à semi-conducteurs-à haut rendement (par exemple, sources multi-watts de 405 nm) fournissent un flux de photons plus élevé au substrat, permettant au système d'atteindre la dose cible sans ralentir le mouvement de la scène.
3. Taux de rafraîchissement et bande passante des données du modulateur spatial de lumière (DMD) :
Dans les moteurs d'écriture directe-basés sur DMD-, les micro-miroirs changent d'état des milliers de fois par seconde (souvent entre 10 kHz et 30 kHz). Le pipeline de traitement d'image intégré-doit diffuser des gigaoctets de données de modèles CAO rastérisées par seconde sans manque de données ni sous-utilisation de la mémoire tampon.
4. Cinématique de la scène et temps de stabilisation :
La vitesse du moteur linéaire (généralement de 200 mm/s à 800 mm/s) et l'accélération (jusqu'à 1 g à 2 g) déterminent la rapidité avec laquelle la platine se déplace entre les matrices ou les bandes. Les plates-formes de mouvement avancées utilisent l'annulation active des vibrations pour supprimer les sonneries mécaniques, réduisant ainsi le temps de stabilisation de 200 ms à moins de 20 ms.
5. Chargement du substrat, alignement et frais généraux de mise au point automatique :
Le chargement manuel des plaquettes ajoute 30 à 60 secondes de temps mort par substrat. L'intégration d'un gestionnaire de plaquettes robotique intégré (EFEM - Equipment Front End Module) avec deux effecteurs à vide -et des pré-alignements optiques ramène le temps d'échange de substrat à moins de 20 secondes.
>À retenir : le débit dans les systèmes d'écriture directe-est régi par la sensibilité de la résine photosensible (mJ/cm2), la vitesse d'accélération de l'étage, la bande passante de modulation optique et les cycles automatisés de chargement/déchargement des plaquettes.
9. Comment choisir une machine de lithographie
La sélection d'un équipement de lithographie représente l'une des dépenses en capital les plus importantes pour toute installation de salle blanche, avec des prix d'outils allant de 100 000 dollars pour des aligneurs manuels remis à neuf à des dizaines de millions de dollars pour des scanners de production.
Cadre décisionnel : 6 critères de sélection de base
1. Volume de production par rapport à la combinaison de conception :
Haut-mélange, faible-volume (HMLV) : les laboratoires de prototypage, les universités de recherche et les fabricants de capteurs personnalisés doivent donner la priorité aux systèmes d'écriture directe-sans masque. La possibilité de modifier les conceptions dans le logiciel élimine les goulots d'étranglement du réticule.
Faible-Mix, High-Volume (LMHV) : les opérations de fonderie pure fabriquant des millions de commutateurs d'alimentation ou de puces logiques standardisés justifient les coûts d'outillage initiaux élevés des moteurs pas à pas de réduction ou des scanners de projection dédiés.
2. Résolution requise et uniformité des dimensions critiques (CD) : déterminez la taille de votre fonction cible la plus étroite. Si vos règles de conception exigent une taille inférieure ou égale à 0,35 μm, étudiez les moteurs pas à pas DUV (248 nm) ou les outils d'écriture directe spécialisés -submicroniques-profonds. Pour les caractéristiques comprises entre 0,6 μm et 5,0 μm, les systèmes d'écriture directe laser UV/405 nm standard-offrent une rentabilité supérieure et une plus grande latitude de processus.
3. Composition, épaisseur et topographie du substrat :
Le système traitera-t-il des plaquettes de silicium polies standard de 0,7 mm d'épaisseur, ou gérera-t-il de fragiles arséniures de gallium aminci de 0,1 mm, des plaques de quartz transparentes, du saphir épais ou des blocs de céramique collés de 5 $\\text{mm}$ d'épaisseur ? Les outils d'écriture directe-avec des capteurs de mise au point automatique à grande course-et des mandrins à vide s'adaptent bien mieux aux-substrats non standard que les steppers à cassette rigide-à-cassette.
4. Alignement avant-vers-arrière (lithographie arrière) :
Les capteurs de pression MEMS, les vias microfluidiques-sur tranche (TSV) et la photonique infrarouge nécessitent un motif sur la face avant aligné sur les cavités à l'arrière. Vérifiez si l'outil comprend une optique de transmission infrarouge (IR) ou des microscopes optiques inférieurs-pour un alignement double-face.
5. 5. Empreinte des salles blanches et exigences environnementales : les steppers nécessitent souvent des dégagements sous plafond élevés, des chambres environnementales de sous--fabrication dédiées, des conduites de purge à l'azote et des tolérances de température serrées (± 0,1 degré). Les plates-formes compactes d'écriture directe-sans masque (comme les systèmes Nice-Tech Semi) sont souvent dotées de-enceintes thermiques autonomes, ce qui réduit considérablement les coûts de rénovation et d'exploitation des salles blanches.
6. Coût total de possession (TCO) :
Tenez compte des dépenses courantes liées aux masques, de la consommation d’électricité, des intervalles de remplacement des lampes/diodes optiques, de la location de l’espace au sol de la salle blanche et des contrats annuels de service préventif.
>À retenir : Adaptez les choix d'équipement à votre profil de production : les puces identiques à volume élevé-privilégient les moteurs pas à pas, tandis que les lignes R&D, MEMS, semi-composés et les lignes à haut-mélange faible-volume excellent avec les outils d'écriture directe-.
10. Machine de lithographie pour la recherche universitaire
Les installations universitaires de microfabrication et de nanotechnologie fonctionnent sous des contraintes distinctes par rapport aux fonderies commerciales.
Un seul outil académique doit accueillir des dizaines d'étudiants diplômés, de chercheurs postdoctoraux et d'-équipes interdépartementales travaillant dans divers domaines-des matériaux 2D (graphène, MoS2) et microfluidique à la nanophotonique et à l'informatique quantique.
Exigences d'équipement clés pour les nanofabs académiques
1. Zéro masque pour les projets étudiants :
Les projets de recherche des étudiants changent fréquemment de semaine-en-semaine à mesure que des découvertes expérimentales émergent. Demander une bourse universitaire pour acheter un photomasque chromé de 3 000 $ à un étudiant afin de tester une seule hypothèse est inefficace. La lithographie à écriture directe sans masque-permet aux étudiants de dessiner des appareils dans des logiciels open-source (comme KLayout), de soumettre des fichiers CAO et d'imprimer des structures sur silicium le même après-midi.
2. Compatibilité avec les petits substrats et les nouveaux matériaux : les chercheurs universitaires commencent rarement avec des tranches complètes de 200 mm de matériaux coûteux comme le niobate de lithium, le saphir ou le diamant. Ils travaillent fréquemment avec des copeaux clivés de 10 mm × 10 mm ou des fragments irréguliers. Un outil de lithographie de qualité recherche-doit comporter des configurations de mandrin à vide flexibles qui serrent de petits fragments irréguliers sans alarmes de fuite de vide.
3. Interface logicielle intuitive et autorisations-à plusieurs niveaux :
Étant donné le taux de rotation élevé des étudiants, l'équipement doit comporter une interface graphique intuitive avec des verrouillages de sécurité qui empêchent les collisions accidentelles de l'objectif ou une surcharge laser incorrecte, ainsi qu'un accès basé sur les rôles-pour les responsables de laboratoire et les utilisateurs novices.
4. Faible consommation d’utilitaires en veille :
Les laboratoires universitaires ne peuvent pas justifier une consommation électrique continue de plusieurs -kilowatts, un pompage excessif d'eau glacée ou une ébullition continue d'azote liquide-pour les systèmes à vide pendant les pauses semestrielles. Les systèmes à diodes laser à semi-conducteurs-offrent un démarrage quasi-instantané sans délais de préchauffage prolongés-.
>À retenir : Les salles blanches universitaires nécessitent des systèmes-sans masque robustes et multi-utilisateurs qui s'adaptent à des tailles de substrat variables sans générer de factures coûteuses de consommables ou de photomasques.
11. Machine de lithographie pour la fabrication de MEMS
Les systèmes microélectromécaniques (MEMS)-y compris les accéléromètres au silicium, les gyroscopes, les capteurs de pression numériques, les micro-miroirs optiques et les têtes d'impression à jet d'encre-présentent des défis de fabrication physique rarement rencontrés dans la logique CMOS planaire.
Défis techniques de la lithographie MEMS
1. Traitement photorésistant ultra- :
Alors que la logique des transistors standard utilise des couches de photorésine d'une épaisseur inférieure à 0,5 μm, les structures MEMS nécessitent des films de résistance allant de 5 μm à 100 μm (tels que SU-8, AZ 4562 ou polyimide épais) pour résister à une gravure ionique réactive profonde prolongée (procédé DRIE Bosch) ou servir de moules de galvanoplastie. Le système d'exposition doit fournir une transparence optique élevée à la longueur d'onde de travail et une profondeur de champ suffisante - pour maintenir les angles verticaux des parois latérales sur toute l'épaisseur du film.
2. Topographie de surface et cavités sévères :
Les plaquettes MEMS contiennent souvent-des tranchées pré-gravées, des cavités membranaires et des puits gravés de plusieurs dizaines de microns de profondeur. Les lentilles de projection pas à pas conventionnelles avec des plans focaux peu profonds ne peuvent pas maintenir la mise au point simultanément sur le fond d'une tranchée et la surface supérieure de la tranche. Les systèmes d'écriture directe-sans masque surmontent ce problème grâce au suivi de la mise au point dynamique piloté par logiciel-, au mappage de la hauteur de mise au point automatique et à l'optique d'ouverture numérique sélectionnable.
3. Alignement infrarouge et optique à l'arrière : les diaphragmes du capteur de pression et les micro-canaux fluidiques sont gravés à partir de l'arrière de la plaquette pour rencontrer les piézorésistances de la face avant. Le système de lithographie doit comporter deux chemins optiques : soit une source d'éclairage infrarouge qui transmet à travers le réseau cristallin de silicium pour visualiser les marques métalliques sur la face avant, soit des objectifs de microscope à fort -grossissement sur la face inférieure- qui enregistrent les repères à l'arrière à moins de 1,0 μm.
4. Manipulation des plaquettes collées et fragiles :
La fabrication de MEMS utilise fréquemment des plaquettes de silicium-sur-isolant (SOI), des paires de verre-liées anodiques en silicium ou des membranes fragiles perforées. Les mandrins de plaquettes doivent appliquer des zones de vide douces et uniformément réparties pour éviter de fracturer les interfaces liées lors du mouvement mécanique.
>À retenir : La lithographie MEMS nécessite une profondeur de focalisation massive, une pénétration optique à résistance épaisse, un alignement arrière-vers-avant et une manipulation fiable des plaquettes collées fragiles.
12. Machine de lithographie pour semi-conducteurs composés
Les semi-conducteurs composés-notamment le nitrure de gallium (GaN), le carbure de silicium (SiC), l'arséniure de gallium (GaAs) et le phosphure d'indium (InP)-sont fondamentaux pour les amplificateurs de puissance RF 5G/6G, les onduleurs de traction pour véhicules électriques, les diodes laser et les systèmes photovoltaïques-à haut rendement.
Le traitement de ces-substrats non silicium présente des défis distincts lors de la lithographie :
Contraintes du processus en salle blanche des plaquettes composées
1. Arc et déformation de substrat sévère :
La croissance épitaxiale de GaN sur des substrats étrangers (tels que le saphir ou le silicium) crée de graves déséquilibres de réseau et de dilatation thermique. Les plaquettes présentent souvent plus de 50 à 150 μm de déformation sphérique ou de selle. Lorsqu'elles sont placées sur un mandrin à vide standard, ces plaquettes résistent à l'aplatissement. Les photomasques statiques produisent un espacement non uniforme-en mode proximité ou glissent lors de l'impression par contact, ce qui entraîne une distorsion du motif et des tranches cassées. Les outils d'écriture directe-sans masque avec mise au point automatique optique à haute vitesse-ajustent dynamiquement le plan focal en temps réel sur la surface courbée, maintenant des dimensions critiques cohérentes sur l'ensemble de la tranche.
2. Fragilité mécanique et coûts élevés des matières premières :
Les réseaux cristallins de GaAs et d'InP sont fragiles et sujets au clivage le long des plans cristallographiques. Les aligneurs de lithographie par contact-qui pressent une plaque de verre contre la surface de la plaquette-induisent fréquemment des éclats de bord et des micro-fractures, détruisant des substrats évalués à des milliers de dollars chacun. L'exposition à l'écriture directe sans-contact-élimine le masque physique-pour-substrater entièrement le contact.
3. Supprimez-les profils de métallisation :
Étant donné que les semi-conducteurs composés ne peuvent pas être gravés facilement avec des produits chimiques réactifs standards au chlore/fluor sans endommager leur surface, les contacts électriques sont généralement fabriqués via un décollement métallique. Cela nécessite une lithographie pour générer des profils de paroi latérale propres ou -rentrants dans des résistances négatives ou bicolores-. Un réglage précis de la dose optique et des décalages de défocalisation dans les systèmes d'écriture directe-permettent aux ingénieurs d'adapter de manière fiable cette géométrie de paroi latérale rétrograde.
>À retenir : Les semi-conducteurs à large bande interdite et composés souffrent d'une déformation importante du réseau ; La lithographie sans masque cartographie dynamiquement les surfaces déformées pour garantir un alignement précis.
13. Lithographie à écriture directe- vs photolithographie
Pour positionner avec précision la technologie d'écriture directe-dans le paysage plus large des semi-conducteurs, les ingénieurs doivent comprendre comment l'écriture directe-laser (LDW) se compare à la photolithographie traditionnelle-à base de masque et à la-lithographie par faisceau électronique (EBL).
Comparaison des trois modalités de lithographie :
• Photolithographie traditionnelle (Steppers/Scanners) :
- Mécanisme d'exposition : lampe UV/DUV ou laser à travers un réticule en verre
- Dimension critique minimale : 10 nm – 2,0 μm (selon la génération)
- Coût d'acquisition de l'outil : élevé à extrême (2 millions de dollars – 150 millions de dollars et plus)
- Vitesse de génération de motif : instantanée par champ (exposition au flash)
- Chambre à vide requise : non (fonctionnement en salle blanche atmosphérique)
- Effets de charge et de proximité : aucun
- Rôle principal de l'industrie : fabrication en volume de circuits intégrés
• Lithographie à écriture laser directe- (LDW/DMD) :
- Mécanisme d'exposition : faisceau laser modulé ou projecteur UV-DMD
- Dimension critique minimale : 0,4 μm – 1,0 μm
- Coût d'acquisition de l'outil : modéré (150 000 $ – 800 000 $)
- Vitesse de génération de motifs : numérisation raster rapide (minutes par tranche)
- Chambre à vide requise : non (environnement de salle blanche standard)
- Effets de charge et de proximité : aucun
- Rôle principal dans l'industrie : R&D, MEMS, emballage, semi-conducteurs composés
• Lithographie par faisceau électronique-(EBL) :
- Mécanisme d'exposition : faisceau focalisé d'électrons accélérés
- Dimension critique minimale : 5 nm – 20 nm
- Coût d'acquisition de l'outil : élevé (1,5 million $ – 8 millions $)
- Vitesse de génération de modèle : raster point par point-par-point extrêmement lent (heures à jours)
- Chambre à vide requise : Oui (chambre à vide élevée-inférieure ou égale à 10⁻⁶ Torr)
- Effets de charge et de proximité : rétrodiffusion sévère des électrons, nécessite un PEC
- Rôle principal de l'industrie : recherche à l'échelle nanométrique, rédaction de photomasques commerciaux
La lithographie à écriture directe au laser- représente un point idéal : elle offre l'agilité logicielle sans masque de l'écriture par faisceau d'électrons-, mais fonctionne à pression atmosphérique avec des vitesses d'exposition plusieurs fois plus rapides, correspondant aux photorésists standards et aux flux de travail chimiques humides utilisés dans les salles blanches industrielles.
À retenir : La lithographie laser à-écriture directe comble le fossé entre la photolithographie à masque à haut-débit-et les systèmes à faisceaux d'électrons ultra-haute-résolution.
14. Entretien des machines de lithographie
Un système de lithographie à semi-conducteurs est un assemblage opto-mécanique fonctionnant à des tolérances inférieures-micrométriques. Une dérive mécanique mineure, une contamination optique ou des déplacements thermiques compromettront rapidement l'uniformité des dimensions critiques et la superposition des couches.
Les responsables de la maintenance des salles blanches doivent appliquer un protocole structuré de maintenance préventive (MP) :
Matrice de maintenance quotidienne, hebdomadaire et mensuelle
1.Vérifications opérationnelles quotidiennes :
• Étalonnage du doseur optique : vérifiez la puissance de sortie du laser sur le plan du substrat à l'aide d'un capteur de dose à photodiode calibré. Les diodes laser se dégradent progressivement avec le temps ; les courbes d'étalonnage du logiciel doivent ajuster les temps de séjour d'exposition pour compenser.
• Planéité du mandrin et niveau de vide : Inspectez le mandrin du substrat à la recherche de flocons de résine microscopiques, de particules de poussière ou de résidus chimiques. Une particule de poussière de 1,0 μm piégée sous une plaquette induit une bulle focale locale qui détruit les motifs sur les puces adjacentes.
• Mise à zéro du capteur de mise au point automatique : effectuez une vérification de base automatisée des capteurs de triangulation optique ou de mise au point automatique pneumatique par rapport à un miroir de référence certifié.
2. Routines d'étalonnage hebdomadaires : • Orthogonalité et mise à l'échelle du déplacement de la scène : exposez une plaque de test à grille optique pour mesurer l'orthogonalité de la scène x/y et la précision du battement-à l'aide du système de vision industrielle. • Stabilité du débit d'air et de la température dans la salle blanche : vérifiez que la hotte à flux laminaire au-dessus de l'outil maintient une vitesse d'air propre (0,35 à 0,45 m/s) et une température interne de l'enceinte à ±0,2 degré.
3. Entretien trimestriel et annuel : • Remplacements des filtres à roulement à air- : pour les systèmes dotés d'étages de mouvement à roulement à air-, remplacez les filtres pneumatiques à huile et à eau sous-microniques pour éviter la contamination des coussinets de roulement à air-. • Alignement de l'interféromètre/du codeur linéaire : nettoyez les échelles du codeur optique avec de l'isopropanol de qualité spectroscopique-et vérifiez l'alignement du faisceau de l'interféromètre laser. • Test d'isolation de l'amortisseur de vibrations : utilisez un accéléromètre pour vérifier les fréquences naturelles de l'isolateur pneumatique (généralement réglées entre 1,2 et 2,5 Hz) afin de confirmer que l'outil reste découplé des vibrations du sol de la salle blanche provoquées par les refroidisseurs et les pompes à vide.
>À retenir : L'étalonnage optique systématique de la dose, le nivellement du mandrin en granit, l'inspection des paliers à air de la scène et la stabilisation environnementale garantissent une répétabilité inférieure au micron-.
15. Problèmes courants liés au processus de lithographie
Lorsque les modèles microfabriqués présentent des écarts dimensionnels critiques, des pontages ou un délaminage, les ingénieurs des salles blanches doivent rapidement en isoler la cause profonde.
Vous trouverez ci-dessous un guide de dépannage technique pour les six défauts de lithographie en salle blanche les plus courants :
1. Modèles d’interférence des ondes stationnaires
Symptôme : Les parois latérales en résine présentent des crêtes horizontales ondulées ou des marches festonnées au lieu d'un bord vertical lisse.
Cause fondamentale : La lumière UV monochromatique se reflète sur les substrats réfléchissants (tels que le silicium, l'aluminium ou l'or) et interfère avec la lumière entrante, créant des zones périodiques d'énergie constructive et destructrice dans toute la profondeur de la réserve.
Remède : Augmenter l'énergie d'exposition de 10 à 15 % ; vérifier la normalité du développeur ; incorporer un traitement de désécume au plasma d'oxygène (gravure ionique réactive à 50 W – 100 W pendant 30 à 60 secondes) avant la métallisation.
2. Résistez à l'écume (film résiduel dans les zones dégagées)
Symptôme : une fine brume fibreuse de résine non retirée reste sur la surface du substrat entre les lignes développées, empêchant une gravure ultérieure ou un dépôt de métal.
Cause fondamentale : dose d'exposition optique insuffisante, solution de révélateur expirée, agitation inadéquate du révélateur ou temps de développement incomplet.
Remède : Augmenter l'énergie d'exposition de 10 à 15 % ; vérifier la normalité du développeur ; incorporer un traitement de désécume au plasma d'oxygène (gravure ionique réactive à 50 W – 100 W pendant 30 à 60 secondes) avant la métallisation.
3. T-Topping et formation de croûte superficielle
Symptôme : Les lignes de résistance développées présentent de larges chapeaux en forme de champignon en surplomb avec des tiges plus étroites en dessous.
Cause fondamentale : les contaminants basiques en suspension dans l'air (tels que les vapeurs d'amines ambiantes des salles blanches ou la N-méthylpyrrolidone / NMP) neutralisent les photo-acides à la surface supérieure des réserves chimiquement amplifiées ; temps d'attente retardé entre l'exposition et le PEB.
Remède : installer une filtration chimique au charbon pour épurer l'air de la salle blanche ; appliquer strictement des temps d'attente maximum de 15 minutes entre l'exposition et les étapes PEB.
4. Base à l'interface du substrat de résistance{{1} : • Symptôme : les profils de résistance positifs s'étendent vers l'extérieur en un pied plus large à l'interface avec le substrat plutôt que de rencontrer la surface selon un angle net de 90 degrés. • Cause fondamentale : la chimie de la surface du substrat (en particulier le nitrure de silicium ou les films diélectriques basiques) désactive les photo-acides à l'interface ; ou diffusion optique à la limite de la réserve. • Remède : Appliquer un rinçage de surface acide ou optimiser le dépôt de BARC ; Augmentez légèrement la température de cuisson douce pour éliminer l'humidité interfaciale résiduelle.
5. Délaminage et pelage de la résine photosensible : • Symptôme : les caractéristiques complètes du motif se décollent du substrat et flottent dans le bain de révélateur ; les lignes du motif semblent ondulées, détachées ou décalées. • Cause fondamentale : Mauvaise préparation du substrat ; l'humidité emprisonnée sur la tranche avant le revêtement ; ou choc thermique provoqué par le transfert de plaquettes directement d'une plaque de cuisson chaude sur une surface métallique froide. • Remède : Vérifier le fonctionnement du four HMDS Vapor Prime (vérifier l'angle de contact supérieur ou égal à 70 degrés avec une goutte d'eau DI) ; mettre en œuvre un protocole de refroidissement par plaques de refroidissement par étapes pour éviter les fractures dues à des contraintes thermiques.
6. Accumulation de billes de bord et contamination du mandrin
Symptôme : les plaquettes présentent une crête épaisse et surélevée de résine photosensible le long du périmètre extérieur de 2 à 5 mm, entraînant une inclinaison du plan focal et une perte de vide du mandrin.
Cause fondamentale : la tension superficielle ramène la résistance liquide vers le bord de la tranche pendant le revêtement par rotation.
Solution : Activez la distribution automatisée de solvant pour l'élimination chimique des billes de bord (EBR) ou l'exposition optique des billes de bord-(WEE) sur la coucheuse à chenilles avant la cuisson douce.
>À retenir : la plupart des échecs de lithographie proviennent d'une dérive de la température de cuisson, de l'humidité du substrat, d'une dose d'exposition incorrecte ou de mandrins sales plutôt que de défauts du matériel optique.
Vous recherchez la machine de lithographie adaptée à votre application ? Contactez-nous pour des conseils d'experts et des solutions.